Română
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

De la formare la încărcare: șase puncte de control în inspecția sticlei de sticlă
Sticlele de sticlă pot eșua în moduri care sunt ușor de ratat. O crăpătură a părului la gât. Un cip în interiorul gurii care devine vizibil doar atunci când este montat un dispozitiv de închidere. O cusătură de mucegai care arată ca o umbră până când sticla este ținută de o cutie luminoasă. Astfel de defecte pot lăsa linia de formare neobservată și devin evidente abia mai târziu, în faza de umplere sau ambalare, când corectarea lor este mai costisitoare.
Ceea ce se află între aceste etape nu este o singură inspecție, ci o succesiune de verificări poziționate de-a lungul rutei de producție și ambalare. Fiecare cec are un scop diferit. Următoarea secvență reflectă procesul de inspecție utilizat la HYT Packaging și practicile generale de control al calității întâlnite în rândul producătorilor de recipiente din sticlă: inspecție vizuală manuală, inspecție automată a mașinii, examinare asistată cu lumină, testare de rezistență și performanță, inspecție pre-ambalare și reinspecție a cutiilor de carton ambalate înainte de expediere.
Secvența contează la fel de mult precum verificările individuale. Inspecțiile aspectului și dimensional au loc în timp ce sticlele sunt în mișcare prin producție; testarea rezistenței se efectuează pe probe; decorul este evaluat după tratarea suprafeței; iar inspecția cartonului are loc după ce sticlele au fost ambalate. O sticlă poate trece de o etapă și eșua alta, așa că nicio inspecție nu ar trebui să fie omise, presupunând că o verificare ulterioară va identifica fiecare defect ratat.
Criteriile de acceptare sunt o parte esențială a sistemului de control al calității. Părțile implicate trebuie să convină asupra cine definește criteriile, ce toleranțe se aplică și care eșantion aprobat servește ca referință. Pentru majoritatea proiectelor, aceste cerințe ar trebui să fie documentate în specificațiile comenzii înainte de începerea sculelor și a producției. Modificările efectuate ulterior pot crește costurile de dezvoltare și pot afecta programele de livrare.
 1. Inspecție manuală
Ochi antrenați, încă lucrează lângă mașini
Inspecția manuală rămâne o parte importantă a controlului calității sticlei de sticlă. Chiar și în fabricile echipate cu sisteme de inspecție cu camere și instrumente laser, inspectorii încă examinează sticlele individual la capătul transportorului. Unele defecte sunt greu de identificat prin reguli fixe de detectare, inclusiv zgârieturi care devin vizibile numai la anumite unghiuri, umerii ușor neuniformi și cusături de mucegai care nu au fost complet îndepărtate.
Inspecția se concentrează pe cinci zone principale: gura, gâtul, umărul, corpul și baza. Fiecare zonă are diferite defecte potențiale. O gură deformată poate împiedica o închidere să se potrivească corect. Un cip din jurul gâtului se poate transforma într-o fisură în timpul umplerii. O bază deformată poate face sticla instabilă pe un palet sau la intrarea unei linii de umplere. Inspectorii evaluează dacă fiecare sticlă îndeplinește cerințele fizice și funcționale definite în caietul de sarcini.
Inspecția manuală oferă, de asemenea, un nivel de judecată pe care echipamentul automat nu îl poate înlocui complet. Inspectorii cu experiență care lucrează cu aceleași modele de sticle de-a lungul timpului pot recunoaște modificările înainte ca acestea să apară în statisticile de respingere. Acestea pot include diferențe de transmisie a luminii prin sticlă, variații ale caracteristicilor de manipulare sau modificări subtile ale formei umerilor. Este posibil ca astfel de observații să nu apară întotdeauna într-un plan formal de control, dar pot ajuta la identificarea problemelor de producție în curs de dezvoltare.
Această etapă ajută, de asemenea, la verificarea dacă specificațiile scrise se potrivesc cu aspectul real al sticlelor finite. Un desen poate defini dimensiunea acceptabilă a unui cip, dar nu poate demonstra pe deplin cât de vizibil va fi acel cip pe o sticlă finită. Inspectorii și clienții pot evalua acest lucru mai eficient examinând împreună mostrele fizice și confirmând standardele de aspect convenite.
Ce prinde:Aspect vizibil și defecte de manoperă, evaluate în funcție de eșantionul aprobat și specificațiile de produs convenite.
2. Inspecția automată a mașinii
Consecvență la viteza liniei
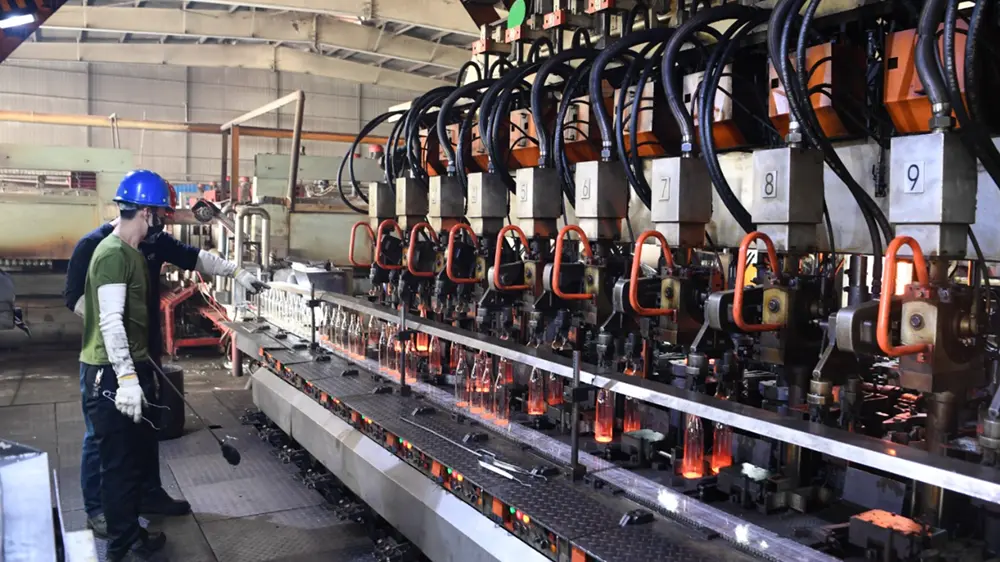
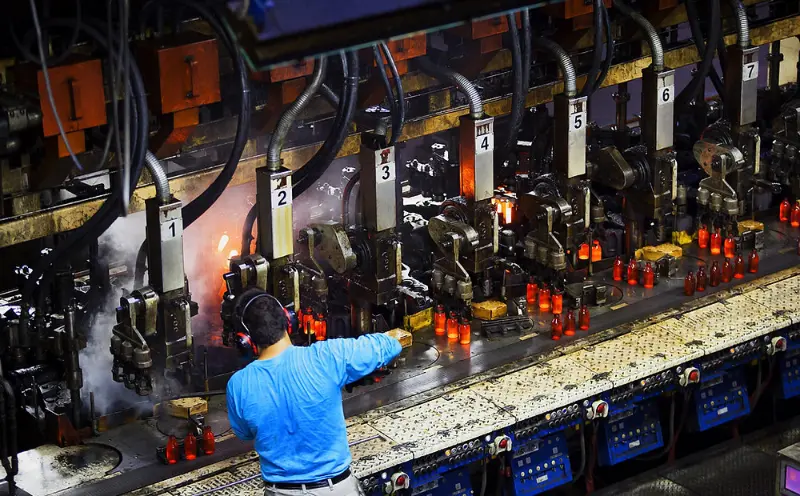
Acolo unde inspecția manuală asigură raționamentul uman, inspecția automată a mașinii oferă repetabilitate. Stațiile de cameră și senzori examinează caracteristicile pentru care au fost configurate, inclusiv toleranțele dimensionale, finisajul gurii, defecte de perete lateral și de bază, fisuri și neregularități de formare. Fiecare sticlă este evaluată în raport cu aceleași praguri de detecție pe toată durata producției.
Sticlele defecte sunt, în general, respinse automat și deviate de pe transportor înainte de a trece la următoarea etapă de producție. Acest lucru ajută la prevenirea ca recipientele de sticlă defecte să ajungă în zona de ambalare, unde o sticlă crăpată ar putea deteriora sticlele învecinate și cutia din jur.
Cu toate acestea, capacitatea de detectare a unei mașini de inspecție depinde de senzorii, algoritmii și configurația acesteia. Un defect în afara parametrilor de detectare definiți poate trece prin sistem, în timp ce setările excesiv de stricte pot duce la respingeri inutile. Din acest motiv, inspecția mașinii este cel mai bine înțeleasă ca un proces de verificare controlat, mai degrabă decât o garanție că fiecare defect posibil va fi identificat.
Liniile de producție pot folosi mai multe stații de inspecție pentru a acoperi diferite caracteristici ale sticlei. Eficacitatea lor combinată depinde încă de capacitatea echipamentului, sensibilitatea de detectare și configurația liniei. Ca rezultat, două fabrici care utilizează procese de inspecție similare pot obține rezultate diferite de detectare și respingere.
Ce prinde:Defecte dimensionale și structurale la viteza de producție, evaluate în funcție de praguri de detectare a mașinii predefinite.
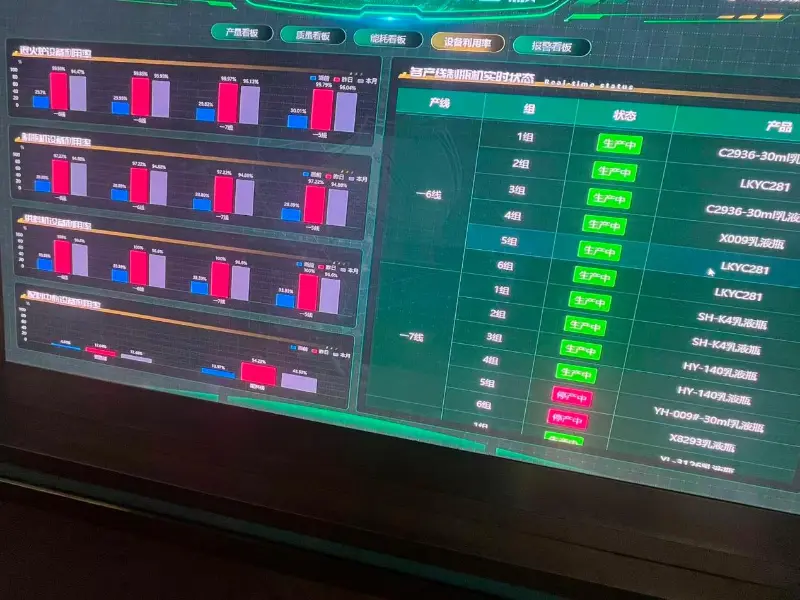
3. Inspecție vizuală asistată de lumină
Ce face vizibilă o cutie luminoasă
Unele defecte de sticlă devin mai ușor de identificat la iluminare controlată. Când o sticlă transparentă este ținută pe un fundal strălucitor, caracteristicile care pot fi dificil de văzut la iluminatul obișnuit din fabrică devin mai evidente. Acestea includ bule în interiorul peretelui de sticlă, pietre și incluziuni străine, fisuri fine care se extind de la bază, distribuția neuniformă a sticlei și ondularea suprafeței care pot afecta aspectul sticlei finite.
Metoda de inspecție este bine stabilită, dar criteriile de acceptare trebuie definite în funcție de aplicația prevăzută. Dimensiunea bulei, cantitatea, locația, tipul de includere și pragurile de vizibilitate pot varia între proiecte. De exemplu, defecte care sunt vizibile pe un transparentsticla de lichior de sticlapoate fi mai puțin evidentă pe o sticlă cu spray colorant, glazură sau decor gravat.
Inspecția asistată de lumină are, de asemenea, limitări. Defectele localizate adânc în interiorul peretelui de sticlă sau aliniate paralel cu unghiul de vizualizare pot rămâne dificil de detectat. Pot fi necesare inspecții suplimentare ale mașinii sau testarea distructivă a probelor atunci când aceste defecte prezintă un risc deosebit.
Din acest motiv, criteriile de acceptare ar trebui să se bazeze pe ceea ce metoda de inspecție poate verifica de fapt, mai degrabă decât pe o așteptare nerealistă de transparență perfectă. O cerință care nu poate fi verificată în mod constant prin inspecție vizuală poate deveni o sursă de dezacord în timpul acceptării produsului.
Ce prinde:Claritate, transparență, incluziuni interne și calitatea suprafeței, evaluate sub iluminare controlată în raport cu limitele documentate.
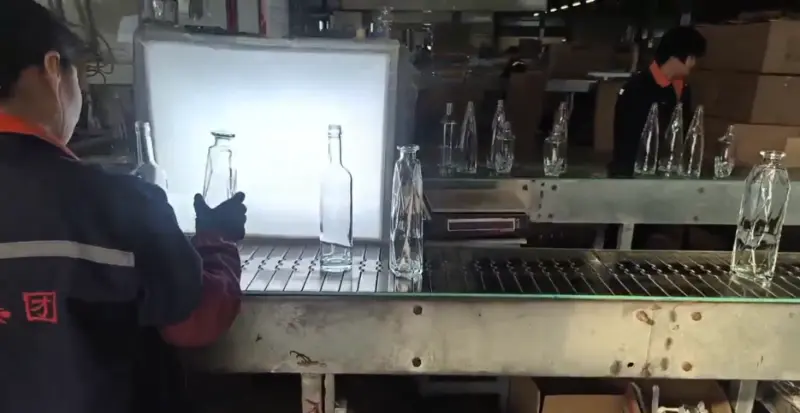
4. Testarea de forță și performanță
Dacă sticla supraviețuiește la ceea ce se întâmplă după ce este umplută
Aspectul este doar o parte din calitatea sticlei. O sticlă care arată corect, dar nu reușește sub capul de acoperire, în interiorul unui pasteurizator sau în partea de jos a unei cutii stivuite este încă nepotrivită pentru aplicarea prevăzută. Testarea performanței ajută la evaluarea acestor riscuri înainte ca produsele să ajungă la etapele de umplere și distribuție.
În timpul testării, o probă definită este supusă sarcinilor mecanice specificate, presiunilor interne sau schimbărilor de temperatură. Rezultatele sunt apoi comparate cu criteriile de acceptare stabilite pentru designul sticlei și utilizarea prevăzută.
Patru categorii de testare acoperă multe cerințe comune, deși pot fi incluse metode suplimentare atunci când aplicația le solicită.
| Metoda de testare | Ce măsoară testul |
|---|---|
| Testare verticală de încărcare sau compresie | Câtă forță în jos poate rezista sticla în condiții de testare definite. |
| Testarea presiunii interne | Rezistență la presiunea internă, în special pentru sticle destinate să țină conținut sub presiune. |
| Testarea șocului termic | Rezistență la schimbări rapide de temperatură în condiții de testare specificate. |
| Alte teste de performanță specificate | Cerințe mecanice suplimentare sau specifice aplicației definite în comandă. |
Selectarea metodelor de testare depinde de designul sticlei, specificațiile sticlei, aplicația prevăzută și criteriile de acceptare aplicabile. Nu toate sticlele necesită aceeași combinație de teste.
Rezultatele testelor se aplică probelor examinate, mai degrabă decât certificarea automată a fiecărei sticle dintr-un lot de producție. Dimensiunea și selecția eșantionului sunt părți importante ale metodei de testare. Un eșantion de trecere oferă informații despre procesul de fabricație și despre produsele testate, dar nu trebuie interpretat ca o dovadă că fiecare unitate din lot a fost testată individual. Prin urmare, un raport de testare ar trebui să identifice proba și condițiile în care a fost efectuat testul.
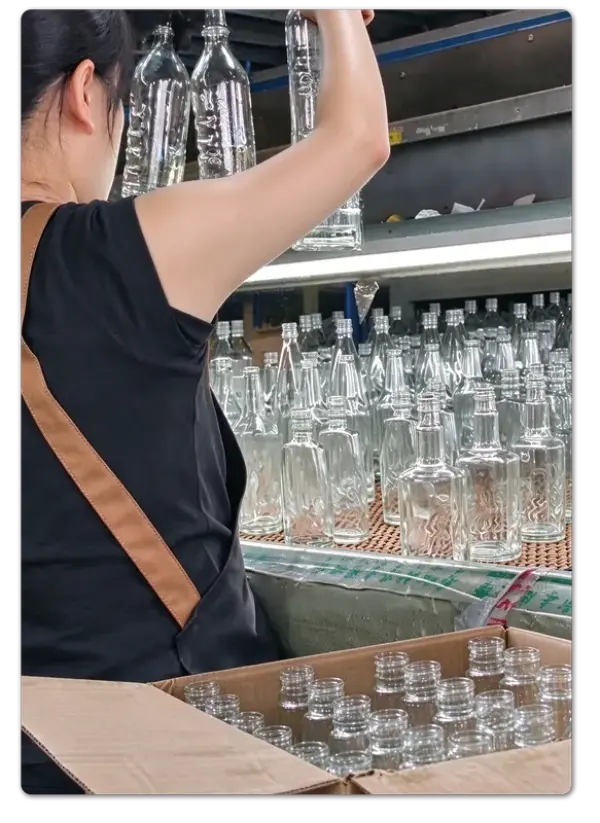 De asemenea, este important să se facă distincția între testarea rezistenței și măsurarea durității. Aceste metode folosesc echipamente diferite și evaluează proprietăți diferite. Un rezultat de duritate nu poate fi tratat ca un substitut pentru un test de rezistență mecanică, iar rapoartele de inspecție ar trebui să identifice metoda efectivă utilizată.
Ce prinde:Probleme de performanță mecanică și termică, măsurate pe mostre definite în funcție de criteriile de testare specifice aplicației.
5. Inspecție pre-ambalare
Ultima privire înainte de a se închide cutia
Ambalarea este aproape de o ușă unidirecțională în procesul de producție. Odată ce sticlele au fost numărate, aranjate, protejate și sigilate în cutii de carton, identificarea unui defect devine mai complicată. Este posibil ca cutiile să fie redeschise, cantitățile reconciliate și paleții reconstruiți. Inspecția pre-ambalare ajută la prevenirea ca produsele neconforme să ajungă în această etapă.
Inspecția acoperă aspectul, specificațiile produsului, cantitatea și, după caz, calitatea decorațiunii suprafeței.
Pentru sticlele de sticlă decorate, lista de verificare a inspecției include articole suplimentare:
- Poziția siglei și înregistrarea tipăririi
- Consecvența culorii pe toată durata de producție
- Aspectul și acoperirea acoperirii
- Calitatea decorarii suprafetei
- Alte specificatii de decor agreate pentru comanda
Decorarea este o parte importantă a procesului de inspecție, deoarece designul aprobat și criteriile de calitate trebuie să se potrivească. Imprimarea, glazura, colorarea prin pulverizare și gravarea sunt specificate în mod normal în timpul dezvoltării produsului. Odată ce un tratament de suprafață devine parte din proiectul aprobat, aspectul și toleranțele aplicabile ar trebui, de asemenea, incluse în criteriile de acceptare.
O referință de decorare care a fost aprobată vizual, dar nu are toleranță scrisă poate deveni o sursă de dezacord în timpul inspecției finale. Documentarea în avans a culorii, poziției, acoperirii și aspectului acceptabil face ca procesul de inspecție să fie mai consistent.
Ambalajul în sine face, de asemenea, parte din verificare. Divizoarele, inserțiile de protecție și configurațiile de carton determină cât de bine sunt protejate sticlele împotriva mișcării și a contactului dintre sticle în timpul transportului. O cutie care trece inspecția la masa de ambalare poate fi totuși vulnerabilă la daune de tranzit dacă aranjamentul său intern nu oferă o protecție suficientă.
Ce prinde:Conformitatea produsului, calitatea decorațiunii, cantitatea și pregătirea ambalării înainte ca cutiile de carton să fie sigilate.
6. Inspecție înainte de expediere
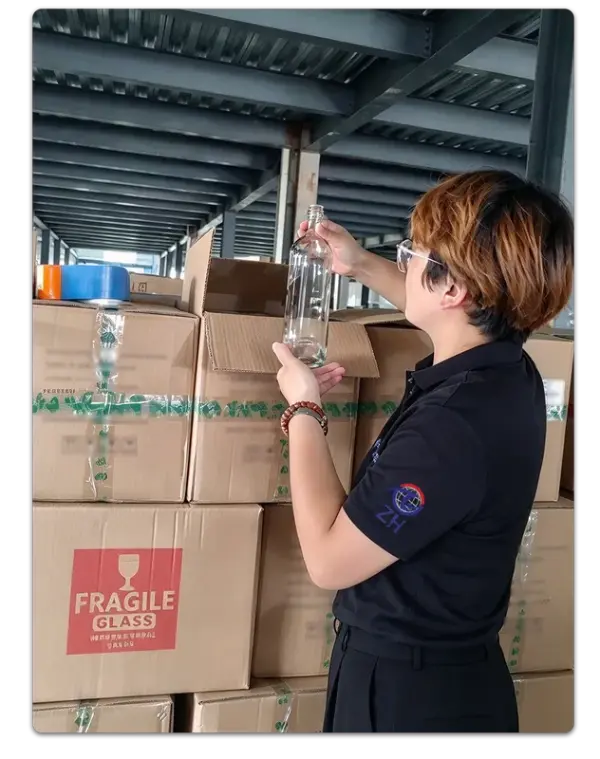 Redeschiderea cutiei pentru a verifica cutia
Inspecția înainte de expediere oferă oa doua oportunitate de a examina produsele care au trecut deja controalele de calitate anterioare. Cutiile de carton selectate sunt deschise conform planului de eșantionare convenit. Sticlele din interior sunt verificate din nou pentru aspect, defecte vizibile, specificațiile produsului și calitatea decorului. De asemenea, inspectorii examinează aranjamentul de ambalare pentru a confirma că sticlele rămân poziționate și protejate corespunzător.
Aceasta este etapa de inspecție care evaluează produsele în starea lor reală de livrare, mai degrabă decât în starea lor inițială de producție. Poate identifica daune de manipulare, erori de ambalare și probleme legate de încărcare care este posibil să nu fi existat în timpul inspecțiilor anterioare de producție.
Numărul de cutii deschise depinde de cerințele comenzii, volumul expedierii, valoarea produsului și planul de eșantionare convenit. Diferite proiecte pot utiliza diferite niveluri de eșantionare. Ceea ce contează este că metoda de inspecție și criteriile de acceptare sunt convenite în prealabil și aplicate în mod consecvent, astfel încât aprobarea sau respingerea unei expedieri să poată fi susținută de cerințe documentate, mai degrabă decât de o judecată subiectivă.
Rezultatul este un punct de control suplimentar atunci când mărfurile sunt deja ambalate, etichetate, stivuite și așteaptă încărcarea.
Ce prinde:Produsele ambalate și condițiile de ambalare, verificate din nou față de planul de eșantionare convenit înainte de încărcare.
Focalizarea inspecției:Verificarea din nou a produselor ambalate selectate, a stării cartonului și a ambalajului de protecție înainte de expediere.
Șase verificări, un sistem
O sticlă care ajunge la o linie de umplere a trecut de șase tipuri de inspecție
Fiecare inspecție răspunde la o întrebare diferită. Sticla arată corect? Dimensiunile sale sunt în limitele toleranței? Este sticla curata optic? Poate rezista la condițiile de service prevăzute? Decorul se potrivește cu designul aprobat? Produsul a rămas protejat în timpul ambalării?
Nicio etapă nu acoperă toate aceste cerințe, iar etapele de inspecție nu se pot înlocui una pe alta. În momentul în care o sticlă este sigilată în interiorul unei cutii, majoritatea oportunităților de a corecta defectele de producție au trecut deja. Acesta este motivul pentru care inspecțiile efectuate mai devreme în procesul de fabricație sunt la fel de importante ca și verificările finale înainte de expediere.
Eficacitatea sistemului depinde de criterii de acceptare clar documentate. Inspecția sticlei implică decizii practice cu privire la dimensiunile acceptabile ale bulelor, vizibilitatea cusăturii mucegaiului, defecte de suprafață și numărul de sticle defecte permise într-o probă. Aceste cerințe ar trebui convenite între client și furnizor înainte de începerea producției, mai degrabă decât discutate pentru prima dată după livrare.
Furnizorii care documentează criteriile de inspecție specifice proiectului și păstrează mostre de referință aprobate pot menține standarde de calitate mai consistente și pot reduce dezacordurile în timpul acceptării produsului. Pentru personalizatsticla de lichior de sticlaproiecte, aceste detalii sunt deosebit de importante atunci când forma sticlei, claritatea sticlei, tratamentul suprafeței și decorarea fac parte din specificația finală.
Această structură de inspecție nu este unică pentru un producător. Reflectă o abordare practică utilizată în industria containerelor din sticlă: defectele pot apărea în diferite etape de producție, iar inspecțiile efectuate în diferite puncte ajută la identificarea problemelor pe care o singură inspecție finală le poate rata.
HYT Packaging urmează această abordare de inspecție în mai multe etape, cu prioritățile de inspecție determinate de designul sticlei, procesul de fabricație și aplicația prevăzută.
Pentru clienții care evaluează un furnizor de sticle de sticlă, întrebarea mai utilă nu este doar câte inspecții sunt efectuate, ci dacă fiecare inspecție are criterii de acceptare clare și documentate. Șase verificări cu limite vagi oferă mai puțină asigurare decât un număr mai mic de controale susținute de standarde specifice, metode de eșantionare definite și mostre de referință aprobate.
Știri similare
- De ce este o sticlă ceramică pentru whisky Rooster alegerea perfectă pentru ambalarea băuturilor spirtoase premium
- De ce este sticla rotundă de sticlă de 750 ml Arizona o alegere excelentă pentru ambalarea băuturilor spirtoase premium
- Noua sticlă de vodcă personalizată: ambalaj HYT pentru o marcă de băuturi spirtoase din America de Nord
- De ce este un ulcior de sticlă de 1,75 l cu mâner alegerea inteligentă pentru ambalarea modernă a băuturilor
- HYT Packaging lansează o nouă linie ușoară de sticle de băuturi spirtoase din sticlă Flint pentru a sprijini mărcile de băuturi cu emisii scăzute de carbon
- Cum poate o sticlă de lichior de sticlă Bellissima cu gât lung, cu plută, să vă ridice marca de băuturi
Lasă-mi un mesaj
Produse noi

Recomandări de știri